Gevind
Gevindskæringsværktøj - håndsnittappe, maskinsnittappe, gevindværktøjs-sæt, snitbakker og kombinationstappe.
Gevindværktøj
Når et indvendigt gevind skal skæres, bores der først et kernehul, hvis diameter er mindre end gevindets nominelle diameter med en værdi svarende til gevindstigningen. For at opnå en bedre indgang til boringen under skæringen og for at forhindre, at den første og den sidste gevindomgang skubbes ud, udføres der herefter konusforsænkninger svarende til gevinddiameteren plus 10 % - derefter drejes snittappen en omgang ind og drejes derefter ud igen. For at øge værktøjets levetid og af hensyn til optimal overfladekvalitet anvender man skæreolier eller andre kølesmøremidler til smøring, da dette reducerer friktionen mellem spånen og skæretappens skæring, hvorved drejningsmomentet ligeledes reduceres. For manuelle snittappe gælder det, at man efter to omdrejninger af snittappen skal dreje den en tredjedel omdrejning tilbage for at bryde spånen. Herved reduceres belastningen på snittappen, så den ikke går så hurtigt i stykker.
 Bakkeholdere →
 BSP Gevind →
 Gevind Bitbor →
 Gevindindsatse →
 Gevindreparation →
 Gevindskæremøtrik →
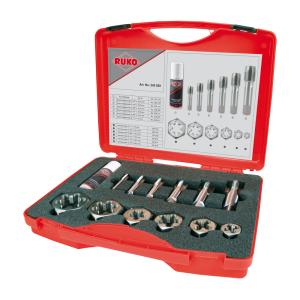
 Gevindværktøj-sæt →
 Indbygningsværktøj →
 Linksgevind →
 Møtriktappe →
 Metrisk fingevind →
 Rulletappe →
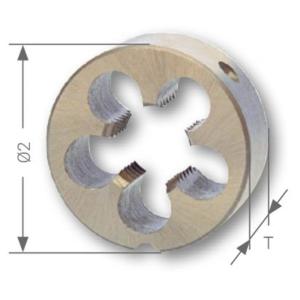
 Snitbakker →
 Snittappe →
 Tapbrydere →
 UNC Gevind →
 UNF Gevind →
 Vindejern →